Iedere vrachtwagen die bij Scania in Zwolle uit de fabriek rolt, is uniek. Het bedrijf heeft een productiecapaciteit van 240 trucks per dag, stuk voor stuk afgestemd op de wensen van de klant. Dankzij een slim modulair systeem voor alle standaardopties en een flexibel productieproces voor alle specials lukt het de Zweedse truckbouwer om op grote schaal maatwerk te leveren, zonder stagnatie op de productielijn. ‘We doen zo veel mogelijk met reguliere bouwblokken, maar voor het maatwerk wijken we daarvan af.’

‘Al die processen maken dat we de productvariatie hoog kunnen houden zonder dat de doorlooptijd oploopt. Met de mix van A-orders, S-orders en FFU’s combineren we de voordelen van eto en cto.’
Zwolse fabriek combineert eto en cto op één productielijn
- Het productieproces begint met een kaal onderstel dat elke vijf minuten doorschuift naar een volgend station.
- ‘We proberen de lijnen zo in te regelen dat we langere tijd een vast volume kunnen draaien.’
- ‘Met S-orders kunnen we voor een klant alle cruciale aanpassingen realiseren.’
- Elk station in de productielijn heeft een teamleider.
Zo’n 60 procent van alle vrachtwagens die het Zweedse bedrijf bouwt, rolt in de Overijsselse hoofdstad de fabriekshallen uit. De bulk is bedoeld voor de Midden-Europese markt – Benelux, Duitsland, Groot-Brittannië – maar de Zwolse fabriek belevert ook alle overzeese Scania-klanten, in zo’n 80 landen. Deze grootste productiefabriek van Scania kan tot maximaal 240 vrachtwagens per dag produceren. Het daadwerkelijke aantal schommelt en is afhankelijk van de marktvraag.
‘Dat hoort bij het leven en werken in zo’n assemblagefabriek’, weet Kees Luttik, manager Scania Productie Systeem (SPS) en strategie bij Scania Zwolle, over het op- en afschalen van de productie. ‘We proberen de lijnen zo in te regelen dat we langere tijd een vast volume kunnen draaien.’ Schakelen doen ze in Zwolle maximaal drie keer per jaar. ‘Door met de orderportefeuille te spelen kunnen we de aantallen constant houden. Pas als het niveau te hoog wordt en de portefeuille een hoger volume rechtvaardigt, gaan we herbalanceren.’ Vanuit de centrale planning in het hoofdkwartier in het Zweedse Södertälje wordt dan bepaald hoe de verdeling gaat zijn oftewel welke van de drie fabrieken – in Zwolle, Södertälje of het Franse Angers –zijn productieaantallen gaat aanpassen. Een flexibele schil van uitzendkrachten maakt dat de Zwolse fabriek met de productievraag kan meeademen.
Van buiten naar binnen
Alle trucks die Scania produceert, zijn klantspecifiek. En dat gaat een heel stuk verder dan de kleur van de cabine of de keuze tussen wel of geen stoelverwarming. ‘We redeneren van buiten naar binnen, dus de eerste vraag is altijd welke transportoplossing een klant nodig heeft’, legt Luttik uit en hij somt op: ‘Welke wegcondities? Welke snelheden en afstanden? Vlak terrein of juist heuvelachtig? Hoe zwaar is de last?’ Al die wensen worden vertaald naar een technische oplossing zoals passend motorvermogen, goede aandrijflijn en versnellingsbak, en het geschikte aantal assen. ‘Voor al die keuzes hebben we een bereik gedefinieerd, met een maximum en een minimum en een set uitgebalanceerde tussenstappen.’
‘Blame the process, never blame the people’
Alle mogelijkheden en opties die Scania biedt, zijn volgens Luttik een veelvoud van wat er bij bijvoorbeeld een personenauto beschikbaar is. ‘Ons product is heel veel complexer’, stelt hij. Dat maakt dat het ook in productie een stuk ingewikkelder is om alles over dezelfde lijnen te laten lopen. Maar daar slaagt Scania wel in, via een modulair systeem dat zijn roots heeft in de jaren zestig maar inmiddels ‘enorm ver is geperfectioneerd’.
A- en S-orders
Bij het model dat Scania hanteert, lopen zo veel mogelijk bestellingen via een configure-to-order proces. In het eigen jargon heten dat A-orders, die dus zijn opgebouwd uit louter standaardbouwblokken. Daarmee dekt het bedrijf 85 tot 90 procent van het volume af. Natuurlijk gebeurt het regelmatig dat zo’n configuratie niet aan álle wensen van een klant voldoet. In plaats van star vasthouden aan de standaardopties, schuift Scania zo’n bestelling dan naar het S-orderengineer . ‘Dat is een hybride vorm van configure-to-order (cto) en engineering-to-order (eto)’, omschrijft Luttik. ‘De basis blijft bestaan uit de reguliere bouwblokken maar voor het maatwerk wijken we af van het modulaire concept.’
Een goed voorbeeld van zo’n aanpassing op maat is een andere asafstand dan Scania normaal biedt. ‘Dat lijkt wellicht makkelijk: dan monteer je in de fabriek toch gewoon de assen op een andere plek? Maar zo simpel is het niet, want het heeft nogal wat consequenties. Alle kabels en leidingen moeten bijvoorbeeld een andere maat krijgen, en het frame moet speciaal worden gemaakt’, verklaart Luttik. Dergelijke veranderingen in het design gaan via een speciale engineeringafdeling in Södertälje die een aangepast ontwerp maakt. ‘Hier in Zwolle loopt vervolgens een S-orderengineer met zo’n opdracht mee door de fabriek, zodat we dit soort maatwerk toch op de normale productielijn kunnen maken.’
Nog meer maatwerk
Vanzelfsprekend hangt er aan dergelijke speciale trucks een prijskaartje, maar klanten zijn bereid extra te betalen zodat de vrachtwagen helemaal aan hun eisen voldoet. Luttik: ‘Ander maatwerk dat regelmatig terugkomt in een S-order, zijn zogenaamde power take-offs of PTO’s. Daarmee kan de motor van de truck worden gebruikt voor bijvoorbeeld een kraan of een koeling. Of een klant wil achter de bestuurderscabine zelf een opbouw plaatsen en vraagt ons dan om de brandstoftanks op een andere plek te monteren zodat hij genoeg ruimte ter beschikking heeft. Met onze S-orders kunnen we al dat soort cruciale aanpassingen voor een klant realiseren.’
Een tweede optie voor maatwerk is wat Scania ‘fit for use’ (FFU) noemt. ‘Dit betreft een lijst met een paar honderd toevoegingen die we kunnen doen. Opties die regelmatig voorkomen maar nog niet in ons standaardprogramma zijn opgenomen. Denk aan een speciale luchthoorn of een zwaailicht op het dak. Die komen bij externe leveranciers vandaan en monteren we dan af-fabriek’, vertelt Luttik. Dat gebeurt overigens niet op de reguliere productielijn maar in een aparte FFU-hal, zodat het normale proces er geen hinder van ondervindt.
Het mooie van deze benadering is dat Scania opties kan doorschuiven van FFU of een S-order naar een A-order. Luttik geeft een voorbeeld: ‘Trucks op gas heb je in twee uitvoeringen: lng en cng. De eerste was al een tijdje standaard, terwijl we de laatste in het begin als een S-order behandelden. Maar omdat er steeds meer vraag is naar cng-trucks, hebben we het productieproces zo ingericht dat we die nu als een A-order kunnen uitvoeren.’
De Masterclass Smart Customization / Configure to Order geven wij in maart en november 2026. U kunt zich al Aanmelden of ingformatie opvragen bij mireille.vanginkel@linkmagazine.nl

Link magazine september/oktober 2025. Thema: Transitie van projectenorganisatie naar seriematige business. Cover TjarkoBouman ceo BDR Therma Group. Lees het artikel digital of vraag exemplaar op bij mireille.vanginkel@linkmagazine.nl
Doe maar normaal
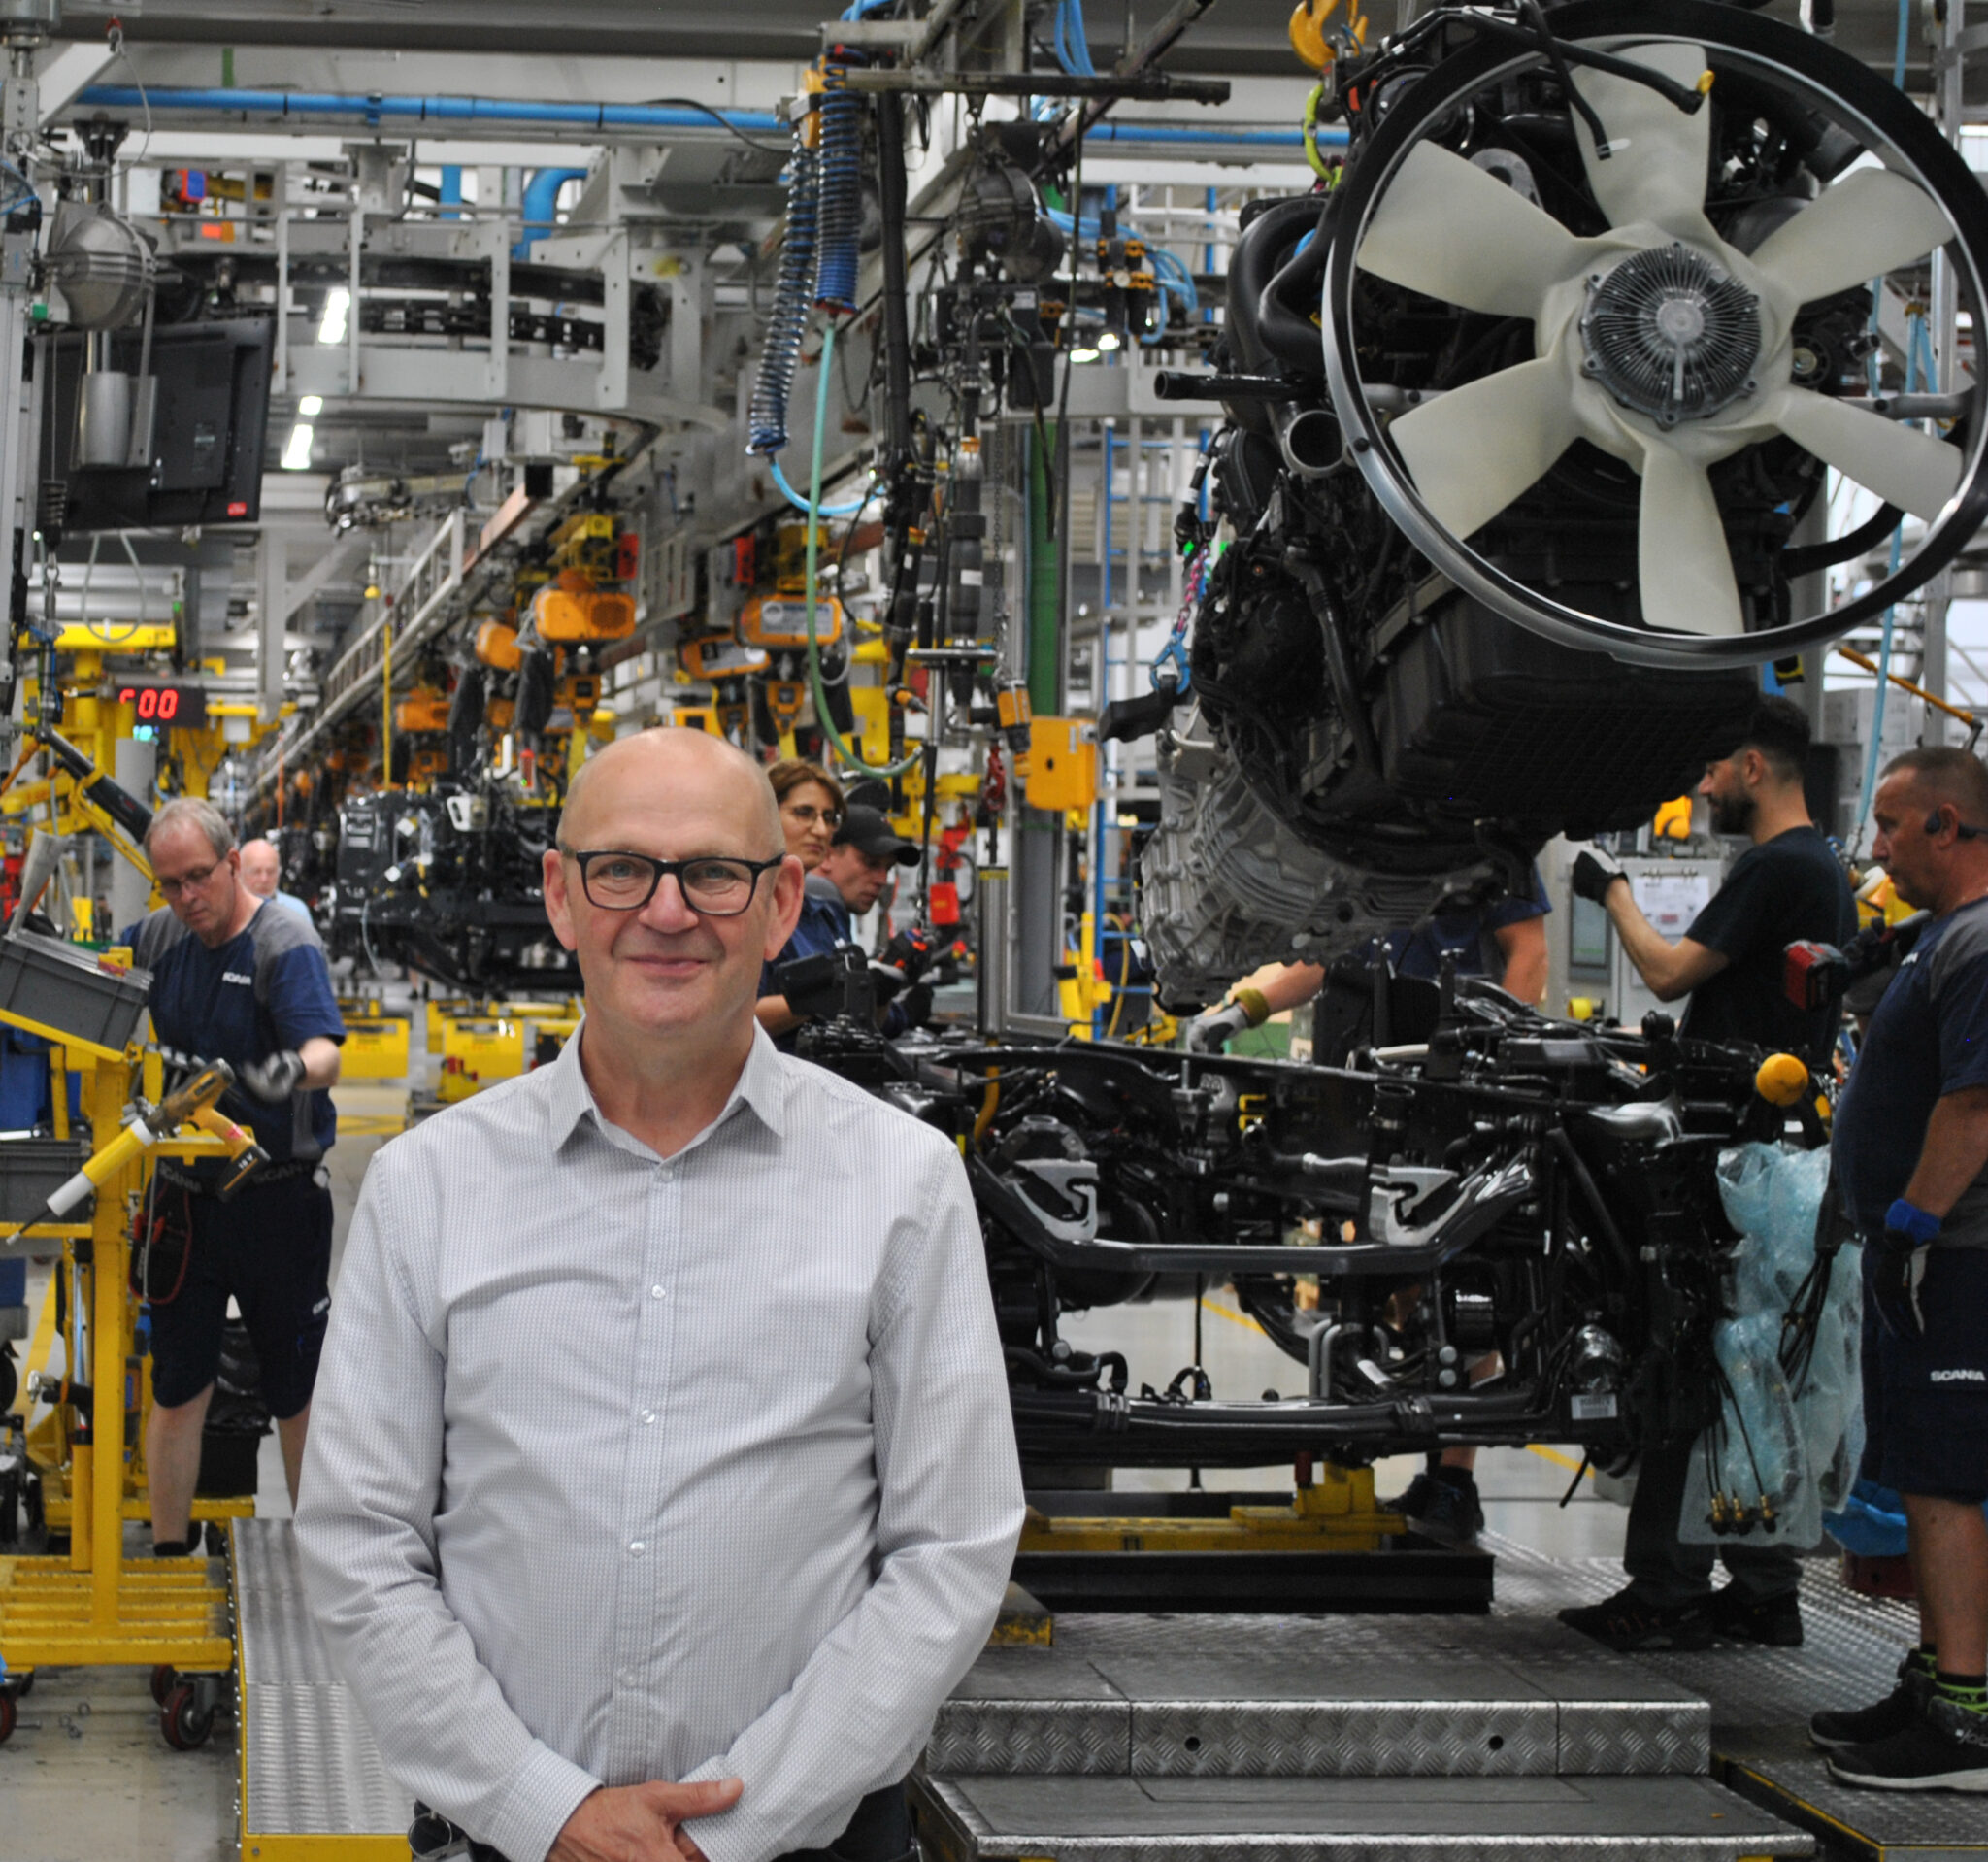
Achter Scania’s modulaire systeem schuilt een aantal essentiële principes. De eerste is dat de Zweedse truckfabrikant gebruikmaakt van standaardinterfaces. Op de productievloer in Zwolle laat Luttik zien hoe zich dat vertaalt naar de praktijk: ‘Kijk, op dit station wordt het motorblok geplaatst. Het maakt voor de monteurs niet uit of ze het kleinste of het zwaarste blok moeten plaatsen, want alle verbindingen zijn hetzelfde. Ze kunnen dus ook voor elke truck die voorbijkomt hetzelfde gereedschap gebruiken.’
In de immense hal staan twee grote productielijnen: de buitenste U is de Castor-lijn die per dag maximaal 160 trucks per dag kan afleveren; de binnenste U is de Pollux waar dagelijks tot 80 vrachtwagens worden geassembleerd die een zwaardere werklast hebben, bijvoorbeeld omdat er veel assen moeten worden gemonteerd. Het productieproces begint met een kaal onderstel dat elke vijf minuten doorschuift naar een volgend station in de lijn. Stap voor stap wordt de truck opgebouwd met alle onderdelen die bij de order horen. Assen, leidingen, versnellingsbak, accupakket, cabine – allemaal via gestandaardiseerde processen, zodat elke monteur voor iedere vrachtwagen precies weet wat hij moet doen. ‘Ook in de ontwikkeling heeft die standaardisatie voordelen’, onderstreept Luttik. ‘We kunnen namelijk per module verbeteringen doorvoeren. Zolang ze technisch zelfstandig zijn en backwards compatible, kunnen we een geüpdatete module eenvoudig in het productieproces introduceren.’
‘De eerste vraag is altijd welke transportoplossing een klant nodig heeft’
Scania’s tweede principe is: same need, same solution. Dat wil zeggen dat het bedrijf bij wijze van spreken geen motor op maat gaat ontwikkelen als er een vermogen nodig is dat gewoon in het standaardpakket zit. Niet engineeren als het niet absoluut nodig is, is een uitgangspunt dat bij andere bedrijven nog weleens een uitdaging kan zijn omdat verkopers hun klanten het liefst alles toezeggen. ‘Maar onze salesmensen begrijpen het’, verzekert Luttik. ‘Ook zij weten dat S-orders belastend zijn voor het productieproces en we zo veel mogelijk A-orders willen hebben. Door zuinig te zijn met de specials die ze aanbieden en de oplossing toch vooral in het standaardpakket te zoeken, zorgen we met z’n allen dat we die specials ook kunnen blijven aanbieden.’
Medewerkersbetrokkenheid
Luttik benadrukt ten slotte dat het niet alleen om de productfilosofie gaat maar dat het allemaal alleen werkt als de productiefilosofie er naadloos op aansluit. ‘Dat zag je al terug in die gestandaardiseerde manier van werken. Maar voor ons is een cultuur van medewerkersbetrokkenheid en ondersteunend leiderschap ook heel belangrijk.’ Onderdeel daarvan is dat elk station in de productielijn een teamleider heeft. Monteurs kunnen daar laagdrempelig naartoe stappen als ze een probleem constateren of als ze een verbeterpunt zien. ‘Iedereen heeft ook de mogelijkheid om de productielijn stil te zetten als dat nodig is. Want alleen op die manier worden problemen zichtbaar. Als het ergens stokt, willen we dat kunnen zien, zodat we het proces kunnen verbeteren. “Blame the process, never blame the people”, zeggen we daarom.’
De standaardisatie verhoogt ook de kwaliteit, omdat er minder kans is op fouten. Daarnaast lopen er heel wat kwaliteitsmensen langs de lijn. ‘Die checken voortdurend op allerlei plekken, kijken nog eens extra mee als er bijvoorbeeld nieuwe medewerkers op de lijn staan of als er nieuwe modules worden geïntroduceerd’, vertelt Luttik. ‘Al die processen maken dat we de productvariatie hoog kunnen houden zonder dat de doorlooptijd oploopt. Met de mix van A-orders, S-orders en FFU’s combineren we de voordelen van eto en cto.’